

- Экспертиза по инструментам
- Формы SMC BMC
- Дополительное литьё
- Формы для литья под давлением
- Инжиниринг&Услуги
- Форма для газопомощного впрыска
- Ресурсы
- Жидкий силикон (LSR) Формы
- Оптические формы
- Фиксаторы для автоинспекции
- Двухкомпонентные литьевые формы
- Быстрое прототипирование форм
- Высокоточные электронные формы
- Литье под давлением
- Разборные формы
- Финишная обработка поверхности
- Инструмент для прецизионных компонентов
- Оптические вставки для форм
- Формы для автомобильной промышленности
- 33D-печать
- Освещение & Оптика
- СNC-обработка
- Электронная форма
- Порошковая металлургия MIM PM
- Автомобильное освещение
- Обработка поверхности
- Медицинские компоненты
- Гальваническое покрытие & Формы для гальванического покрытия
- Бытовая электроника
- Прозрачные & Прозрачные формы
- Отрасли
- Форма для литья пластика под давлением
Распространенные дефекты сложных литьевых форм & Как их избежать
Запрос- Описание
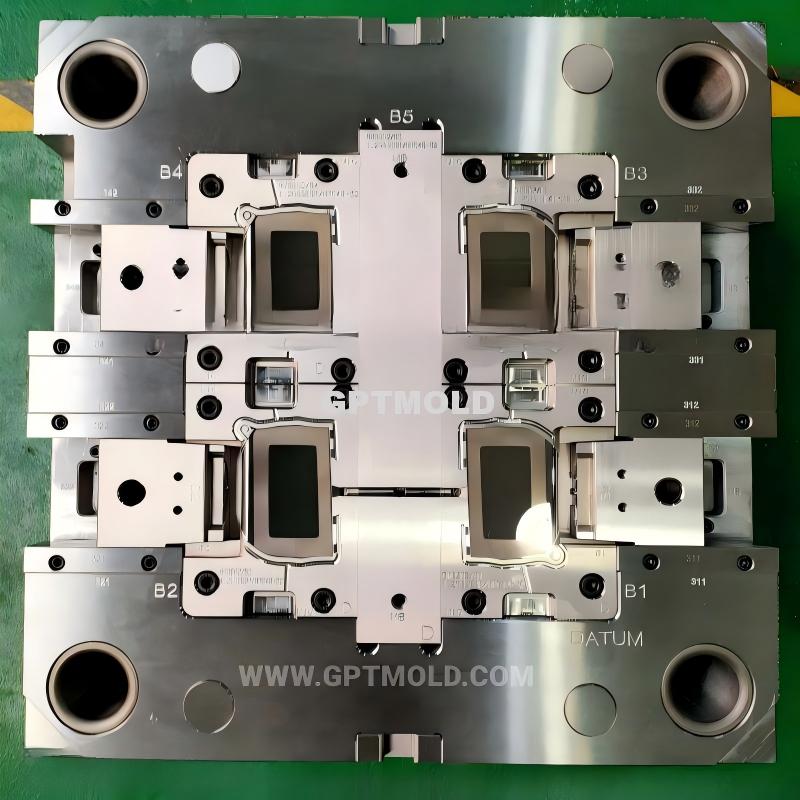 Сложные инжекционные формы (с многопозиционными механизмами слайдеров, высокоточные полости, или интегрированными системой горячего канала) are prone to unique defects due to their intricate structures and strict tolerance requirements. Below are the most prevalent defects, their root causes, and actionable prevention/mitigation strategies:
1. Structural Mechanism-Related Defects
1.1 Slider/ Lifter Jamming or Synchronization Failure
- Manifestation: Hydraulic sliders (например, in automotive intake manifold molds) get stuck during mold opening/closing; multi-directional sliders fail to move in sync, causing cavity scratches or component deformation.
- Root Causes:
- Inadequate design of slider guide rails (clearance too tight/loose, tolerance >±0.02mm);
- Hydraulic system pressure mismatch or sensor calibration errors;
- Lack of lubrication or debris accumulation in slider tracks;
- 3Симуляция сборки D опущена на этапе проектирования, что приводит к непредвиденным помехам между компонентами.
- Профилактика & Решения:
- Проводить динамические 3D синхронизационные симуляциина этапе проектирования, установку допустимой погрешности выравнивания ползунка ≤±0,02 мм и проверку пределов хода для всех движущихся компонентов;
- Калибровку гидравлических систем для обеспечения равномерного распределения давления (разброс ≤5% для всех групп ползунков) и установку датчиков положения для мониторинга синхронизации в реальном времени;
- Использовать самосмазывающиеся износостойкие пластины (например, бронзово-графитовые композиты) на контактных поверхностях ползунка и добавить пылезащитные уплотнения для предотвращения попадания загрязнений;
- Выполнять 1,000+ тестовые циклы без нагрузки перед испытанием формы, чтобы выявить риски заклинивания и отрегулировать зазор направляющей рейки.
1.2 Деформация или поломка раздвижного стержня
- Manifestation: Разъемные раздвижные стержни (для полых деталей, таких как лопасти рабочего колеса или впускные коллекторы) bend or crack during ejection, resulting in incomplete cavity forming or stuck parts.
- Root Causes:
- Core material hardness insufficient (например, <48 Rc for H13 steel);
- Unbalanced ejection force (микро-выбрасывающие штифты для тонких лопаток испытывают чрезмерное напряжение);
- Недостаточное охлаждение в областях сердцевины, вызывает прилипание пластика и вынужденное извлечение.
- Профилактика & Решения:
- Укажите инструментальную сталь повышенной прочности (например, Вставки из вольфрамовой стали для микро-сердцевин) с твердостью ≥50 Rc и проведите ультразвуковую дефектоскопию для выявления внутренних дефектов материала;
- Разработайте сбалансированную систему выброса(например, добавьте вспомогательные выбрасывающие штифты для длинных лопаток ротора) и используйте сервоприводной выброс для контроля силы и скорости;
- Интегрируйте адаптивные охлаждающие каналы в разъемные сердцевины (например, пористые прессованные медные вставки) чтобы уменьшить прилипание пластика и сопротивление выбросу.
2. Размерные допуски & Дефекты, связанные с точностью
2.1 Отклонения размеров полости/сердцевины или повреждения микроструктуры
- Manifestation: Формы аэрокосмических соединителей: отверстия под штифты диаметром 0,2 мм расширяются или деформируются после 10,000+ циклов; полости медицинских шприцев показывают вариацию толщины стенки >0.01мм, не соответствуют требованиям по допустимым отклонениям.
- Root Causes:
- Недостаточная износостойкость материала пресс-формы (например, использование стали S136 без надлежащей термообработки);
- ошибки микро-ЭДМ обработки (например, износ электрода, вызывающий отклонение диаметра отверстия пина);
- Неравномерное тепловое расширение компонентов формы из-за плохой конструкции охлаждения;
- Отсутствие снятия остаточных напряжений после обработки, что приводит к деформации полости со временем.
- Профилактика & Решения:
- Используйте износостойкие материалы для критических полостей/ядер: медицинские формы используют термообработанную нержавеющую сталь S136(твёрдость ≥48 Rc, полировка до зеркального блеска Ra 0.1μm); микро-формы для аэрокосмической отрасли используют вставки из вольфрамовой стали для отверстий пинов;
- Реализовать контроль обработки в процесседля микро-ЭДМ: регулярная замена электродов (после каждой 50 партии микро-отверстий) и использовать КИМ (точность ±0.001 мм) для проверки размеров после обработки;
- Проектировать симметричные охлаждающие контуры для контроля изменения температуры формы ≤±5°C, с целью уменьшения дрейфа, вызванного тепловым расширением;
- Выполнить отжиг для снятия напряжений (600–650°С для инструментальной стали) after rough machining to eliminate internal stresses.
2.2 Multi-Cavity Filling Imbalance
- Manifestation: In 96-cavity medical syringe molds or multi-cavity smartphone frame molds, some cavities produce short shots while others have over-packing, causing inconsistent part quality.
- Root Causes:
- Unbalanced hot-runner nozzle temperature (variation >±5°C) or unequal runner lengths;
- Cavity pressure differences due to poor gate positioning;
- Inadequate CAE mold flow simulation in the design phase.
- Профилактика & Решения:
- Use multi-zone temperature-controlled hot-runner systems(вариация температуры сопла ≤±3°C) and design equal-length, symmetric runners (ошибка балансировки %);
- Conduct detailed CAE Moldflow analysis to optimize gate location (например, side gates for syringe barrels, pin-point gates for micro-components) and verify filling balance across all cavities;
- Install cavity pressure sensors in key positions to monitor real-time filling status and adjust injection parameters (давление, скорость) динамически во время производства.
3. Горячеканальная система & Дефекты, связанные с системой охлаждения
3.1 Засорение сопла горячего канала или протекание расплава
- Manifestation: Сопла горячего канала (в формах впускного коллектора с 6–8 соплами) засоряются из-за затвердевшего пластика, вызывая неполное заполнение; уплотнения сопел выходят из строя, что приводит к протеканию расплава и повреждению поверхности формы.
- Root Causes:
- Несогласованная температура сопла (местный перегрев/охлаждение) или деградация материала из-за длительного времени пребывания;
- Некачественные уплотнения сопел или неправильный момент затяжки при установке;
- Отсутствие регулярного обслуживания и чистки.
- Профилактика & Решения:
- Выберите прецизионные системы горячих каналовс индивидуальным управлением температурой каждого сопла и установите термопары для мониторинга температуры в реальном времени (отклонение ≤±3°C);
- Используйте высокотемпературные уплотнения (например, Резина Viton) и динамометрические ключи для обеспечения равномерной установки уплотнений (допуск крутящего момента ±5%);
- Установите график технического обслуживания: очищайте сопла каждые 50,000 циклы с использованием специализированных чистящих средств и проверяйте на износ или повреждение наконечников сопел.
3.2 Неравномерное охлаждение & Деформация изделия
- Manifestation: Лопасти импеллера с тонкими стенками или 3D изогнутые корпуса смартфонов деформируются после выброса; Детали впускного коллектора имеют числовые искажения из-за неравномерного охлаждения.
- Root Causes:
- Традиционные линейные охлаждающие каналы не покрывают сложные изогнутые поверхности (например, Сердечники лопастей импеллера);
- Несоответствие расхода охлаждающей жидкости в контурах (некоторые каналы имеют недостаточный поток, что вызывает локальный перегрев);
- Теплопроводность материала формы недостаточна.
- Профилактика & Решения:
- Примите технология конформного охлаждения(например, 3охлаждающие каналы, напечатанные на 3D-принтере, или пористые спечённые медные вставки) для соответствия форме сложных полостей/сердцевин, сокращение времени охлаждения на 30% и колебаний температуры на 40%;
- рассчитайте расход охлаждающей жидкости в контуре на основе тепловой нагрузки полости (обеспечьте число Рейнольдса >4,000 для турбулентного потока) и установите расходомеры для мониторинга в реальном времени;
- используйте материалы основы формы с высокой теплопроводностью (например, медно-бериллиевые сплавы для вставок микро-полостей) для ускорения теплопередачи.
4. Дефекты, связанные с качеством поверхности
4.1 Царапины на поверхности полости или отслаивание покрытия
- Manifestation: Формы для корпусов смартфонов с DLC-покрытием разрушаются или покрываются царапинами после 500,000 циклов; полости медицинских шприцев имеют микроцарапины, вызывающие заусенцы на изделиях.
- Root Causes:
- Неправильная обработка поверхности (например, недостаточная предварительная полировка перед DLC-покрытием, прочность сцепления 0 Н);
- Сторонние частицы (например, стекловолокно из материалов nylon-GF) отшлифуйте поверхности полости;
- Выбивные штифты или слайдеры контактируют с полированными поверхностями из-за смещения при сборке.
- Профилактика & Решения:
- Обеспечьте предварительную обработку поверхностей полости (полировать до Ra 0,05 мкм перед нанесением покрытия) и проверять адгезию покрытия с помощью испытаний на отрыв (прочность адгезии ≥60 N);
- Установите магнитные фильтрыв системе впрыска для удаления твердых частиц из сырья и использования износостойких покрытий (например, TiN или DLC) на поверхностях полостей для абразивных материалов;
- Добавить защитные буферы (например, PTFE прокладки) между ползунками/выталкивающими штифтами и отполированными зонами полости, и проверить сборку с помощью CMM, чтобы избежать контакта.
4.2 Блокировка микро-вентиля
- Manifestation: Слоты для микро-вентиляции (0.1мм шириной на корпусах смартфонов или лопастях импеллера) забиваются пластиковым облоем, вызывая газовые ловушки, следы ожога, или неполное заполнение.
- Root Causes:
- Глубина/ширина вентиля превышает проектные пределы (например, >0.05мм для материалов высокой вязкости);
- Отсутствие регулярной очистки, в результате чего накапливаются остатки пластика;
- Слишком высокая сила зажима формы, деформирует микро-вентиляционные структуры.
- Профилактика & Решения:
- Проектируйте микро-вентиляционные каналы с точными размерами (ширина 0,08–0,1 мм, глубина ≤0,03 мм для материалов PC+ABS) и проверяйте с помощью микроизображений после обработки;
- Интегрируйте автоматические каналы очистки вентиляционных отверстийили планируйте ручную ультразвуковую очистку каждые 10,000 циклов;
- Калибруйте силу зажима формы (колебания ≤±2%) чтобы избежать деформации вентиляционных отверстий и используйте вставки для вентиля, чтобы их было легко заменять при засоре.
Оптические формы Экспорт инструментов для форм
ОТПРАВИТЬ ЗАПРОС
To share a drawing or 3D model, email your files to sales@gptmold.com. This form accepts text only.