

- Инжиниринг&Услуги
- Форма для газопомощного впрыска
- Ресурсы
- Жидкий силикон (LSR) Формы
- Оптические формы
- Фиксаторы для автоинспекции
- Двухкомпонентные литьевые формы
- Быстрое прототипирование форм
- Высокоточные электронные формы
- Литье под давлением
- Разборные формы
- Финишная обработка поверхности
- Инструмент для прецизионных компонентов
- Оптические вставки для форм
- Формы для автомобильной промышленности
- 33D-печать
- Освещение & Оптика
- СNC-обработка
- Электронная форма
- Порошковая металлургия MIM PM
- Автомобильное освещение
- Обработка поверхности
- Медицинские компоненты
- Гальваническое покрытие & Формы для гальванического покрытия
- Бытовая электроника
- Прозрачные & Прозрачные формы
- Отрасли
- Экспертиза по инструментам
- Формы SMC BMC
- Дополительное литьё
- Формы для литья под давлением
- Форма для литья пластика под давлением
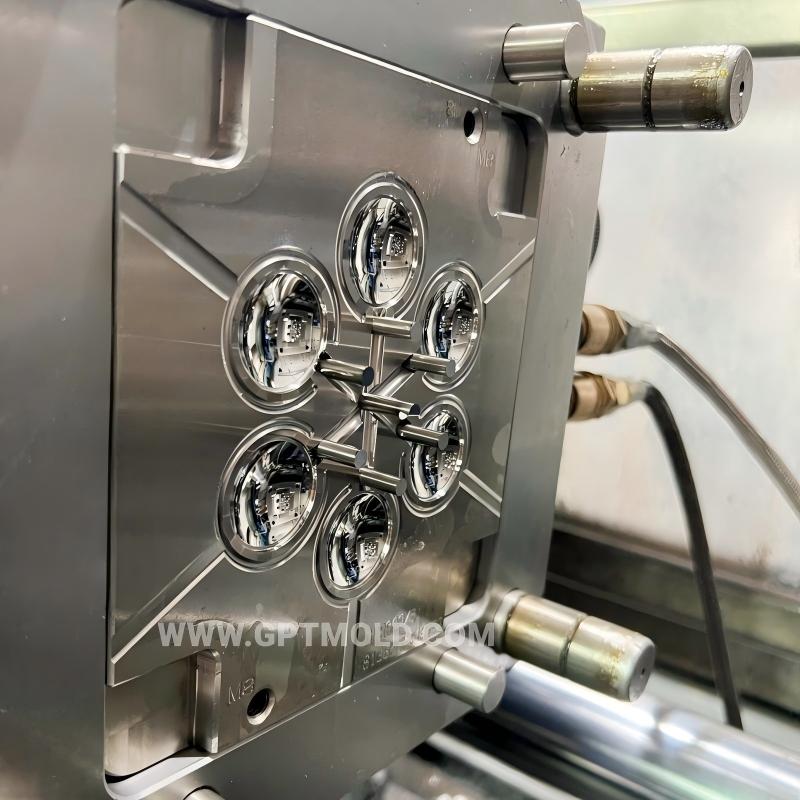
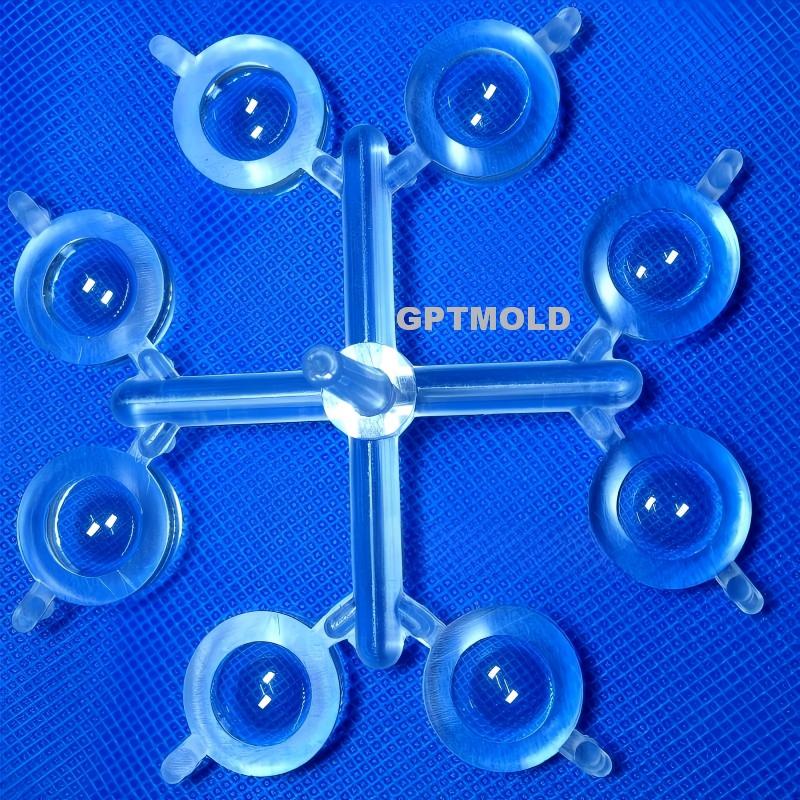
Контрольный список качества при производстве прецизионной оптической линзовой формы
Запрос- Описание
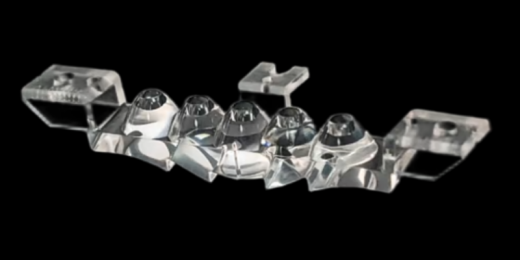
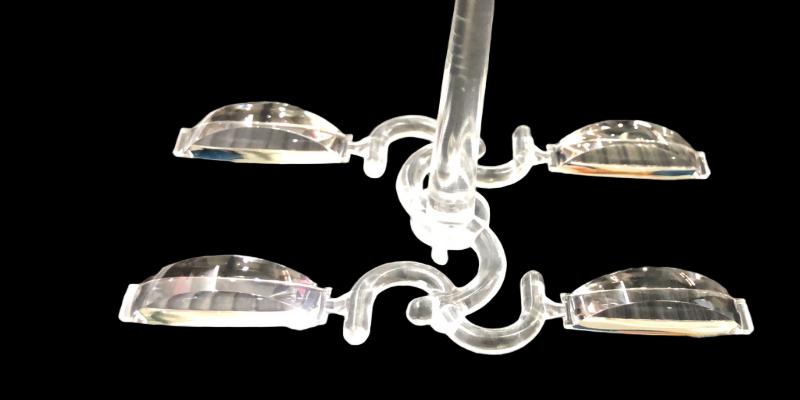
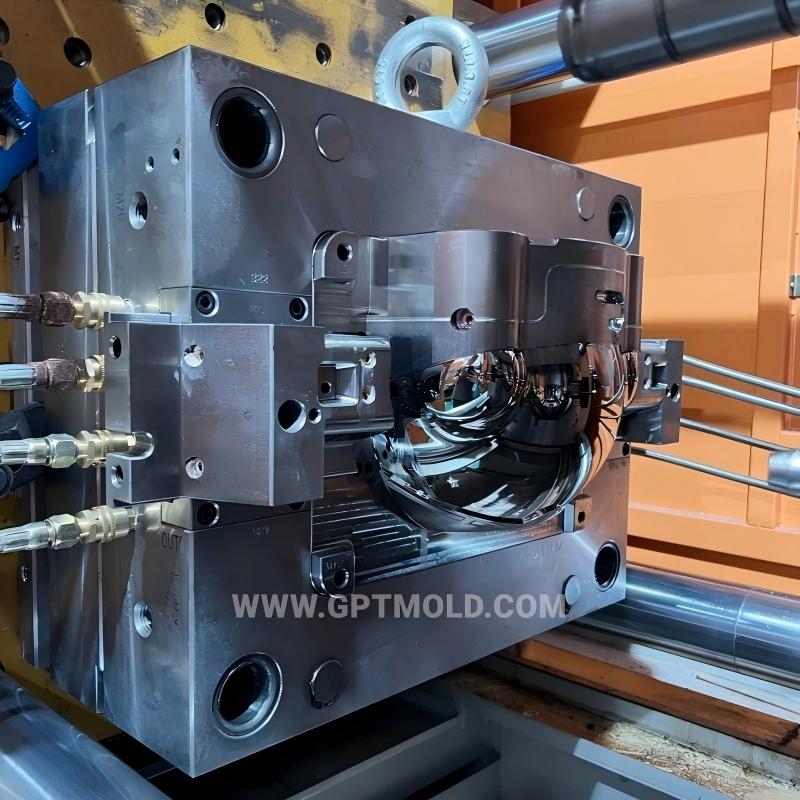 чек-лист применяется для производства форм для оптических линз (например, camera lenses, светодиодные оптические линзы, non-spherical lenses) with precision requirements of concentricity ≤0.003mm and surface roughness Ra ≤0.005μm. It covers 5 core stages: material preparation and quality assurance, precision machining, Поверхностная обработка, mold assembly, и пробная проверка, с четкими критериями приемки и методами контроля для каждого пункта.
| Этап | Проверяемый элемент | Техническое требование | Метод проверки | Стандарт приемки | Ответственная сторона | Примечания |
| 1. Подготовка материала & Предварительная обработка | 1.1 Сертификация заготовки формы (полость/сердцевина) | Материал: нерж. сталь S136/STAVAX; химический состав соответствует стандарту ASTM; для высокотемпературных линз COP, используется мартенситная сталь (18Ni-300) | Проверка сертификата материала + спектральный анализ | Сертификат соответствует номеру партии; отклонение химического состава ≤±0,05% от стандартного значения | Команда контроля качества материалов | Требуется вакуумное дегазирование марганцевой стали для устранения внутренних пор |
| 1.2 Формовка и отжиг для снятия напряжений (Этап черновой механической обработки) | Направление зерна при ковке соответствует контуру полости; Отжиг для снятия напряжений при 600–650°C в течение 4–6 часов, Скорость охлаждения ≤50°C/ч | Металлографический контроль + Испытание на твердость | Однородность зерна ≥градуса 2; Твердость поверхности после отжига: 30–36 HRC | Команда термообработки | Избегать быстрого охлаждения во избежание новых напряжений | |
| 1.3 Вакуумное закаливание & Отпуск (Окончательная термообработка) | Вакуумное закаливание при 1020–1050°C, 3× отпуск при 500–520°C; Целевая твердость: 55–58 HRC (S136) / 50–55 HRC (Марганцевая сталь) | Твердомер Роквелла (3 точки на компонент) + Ультразвуковая дефектоскопия | Отклонение твердости ≤±1 HRC; Отсутствие внутренних трещин или включений (Размер дефекта ≤0,01 мм) | Команда термообработки | Время отпуска увеличено на 1 час для больших сердечников формы, чтобы обеспечить однородность твердости | |
| 2. Точная механическая обработка | 2.1 Плоскостность плиты формы и перпендикулярность (полуфинишная обработка) | Плоскостность ≤0,002 мм/100 мм; Перпендикулярность между поверхностью плиты формы и отверстиями направляющих штифтов ≤0,01 мм | Точная шлифовка поверхности + лазерный интерферометр | Измерение по всей площади, максимальное отклонение ≤0,0015 мм | Команда ЧПУ обработки | Шлифовка с одной стороны, чтобы избежать ошибок повторного зажима |
| 2.2 Обработка отверстий под установочные штифты (Электроэрозионная резка проволокой (EDM)) | Допуск диаметра отверстия: ±0,001 мм; Концентричность между парными отверстиями ≤0,002 мм | Координатно-измерительная машина (CMM) (координатно-измерительная машина, точность ±0,001 мм) | 100% проверка всех 8 установочных отверстий, нет элементов вне допуска | Команда EDM | Обработка завершена за один зажим для обеспечения точности расположения | |
| 2.3 Полуфинишная обработка полостей/сердечников (Шлифовальный станок с шаблоном Moore) | Припуск на обработку: 0.03мм для поверхности полости; Концентричность отверстия сердечника ≤0,001 мм | Координатно-измерительная машина (CMM) + Оптический сравнитель | Отклонение концентричности ≤0,0008 мм; равномерность допуска (вариация ≤0,005 мм) | Команда точного шлифования | Бег шпинделя установки шлифовки ≤0,0005 мм во время обработки | |
| 2.4 Ультраточная алмазная обработка (не-сферическая поверхность) | Глубина резания: 2–4 мкм (Слой никель-фосфорного покрытия); Цель шероховатости поверхности: Ra ≤0,01 мкм; Ошибка профиля не-сферической поверхности ≤0,5 мкм | Оптический профилометр + Монитор износа алмазного инструмента | Отклонение профиля ≤0,3 мкм; Ra ≤0,008 мкм; износ инструмента ≤0,001 мм за 10 компоненты | Команда ультраточной обработки | Обрабатывается в классе 1000 чистой комнаты для избежания царапин от пыли | |
| 3. Обработка поверхности | 3.1 Зеркальная полировка (Поверхность полости/ядра) | Последовательность полировки: 6мкм→3 мкм→1 мкм→0,25 мкм алмазная паста; Целевой класс: SPI A-1 (Ra ≤0,005 мкм) | Атомно-силовой микроскоп (АФМ) + Визуальный осмотр (10× увеличительное стекло) | Нет царапин, ямок или апельсиновой корки; Ra ≤0,004 мкм; плоскость поверхности ≤0,001 мм | Полировочная команда | Финальная полировка с использованием коллоидного кремнезёма для улучшения глянца поверхности |
| 3.2 DLC/TiN-покрытие (Поверхность сердечника) | Толщина покрытия: 2–5 мкм; Прочность на адгезию ≥50 Н (тест на снятие); коэффициент трения ≤0,15 | Измеритель толщины покрытия + тестер адгезии при снятии | Изменение толщины ≤±0,5 мкм; Отсутствие отслаивания и пузыряния покрытия | Команда поверхностной обработки | Покрытие нанесено после финальной полировки для предотвращения повреждений | |
| 3.3 Никель-фосфорное покрытие (микроструктурированные вставки) | Толщина покрытия: 2–4 мкм; Однородность ≤±0,2 мкм; Поверхностная твёрдость: 50–55 HRC | Толщина вихрового тока + Микро-твёрдость | Однородность соответствует требованиям; Нет пустот на микросхемах | Команда по покрытию | Предварительная обработка включает обезжиривание и активацию для обеспечения сцепления | |
| 4. Сборка формы | 4.1 Точное расположение штифтов | Интерференционная посадка: диаметр штифта на 0,001–0,003 мм больше отверстия; форма нагрета до 70°C для пресс-фитинга | динамометрический ключ + Координатно-измерительная машина (CMM) (послесборочная инспекция) | нет ослабления штифтов; концентричность формы после сборки ≤0,003 мм | сборочная команда | использование термостойкой смазки во время прессовки, чтобы избежать заклинивания штифтов |
| 4.2 корректировка посадки сердечника | зазор основного крепления (малый конец): 0.002–0,003 мм (стационарная форма); 0.003–0,005 мм (движущаяся форма); вспомогательный зазор (большой конец): 0.008–0,015 мм | Датчик-датчик + Координатно-измерительная машина (CMM) (измерение коаксиальности) | Зазор в пределах радиуса; коаксиальность сердечника и полости ≤0,002 мм | сборочная команда | Тестовая установка с фиктивным сердечником перед официальной сборкой | |
| 4.3 Тест на целостность охлаждающей цепи | Тест давления при 1,5× рабочего давления (1.5МПа); время удержания 30 мин | Манометр + Детектор утечки пузырьков | Нет падения давления (≤0,01 МПа/30 мин); нет утечек воды в соединениях | Гидравлическая тестовая команда | Каналы конформного охлаждения должны быть проверены промышленным КТ на засорение | |
| 4.4 Калибровка системы горячего коллектора (для больших линз) | Вариация температуры сопла ≤±3°C; Время реакции температуры ≤10с | Регистратор температуры (3 термопары на сопло) | Стабильность температуры соответствует требованиям; Без засорения сопла | Команда горячего коллектора | Предварительный разогрев в течение 30 мин перед калибровкой для достижения теплового равновесия | |
| 5. Пробное формование & Проверка работоспособности | 5.1 Пробный материал смолы (оптический сорт) | Материал: PMMA CR-39/PC LEXAN 141R/COP; чистота ≥99,9%; без частиц загрязнителей (≥0,1мм) | Сертификат материала + Тест счетчиком частиц | Количество примесей ≤5 частиц/кг; Пропускание смолы ≥92% | Команда по инжектированию | Смола высушена 4–6ч при 80–100°C перед формованием |
| 5.2 Стабильность температуры формы во время пробного формования | Вариация температуры формы ≤±3°C; Расход охлаждающей воды: 5–8 л/мин на канал | Мониторинг термопар в реальном времени (4 точки вокруг полости) | Колебания температуры ≤±2°C; стабильная скорость потока (вариация ≤±0.5л/мин) | Команда по контролю процессов | Использовать водяной чиллер с постоянной температурой для точного контроля | |
| 5.3 Измерение размеров формованных линз | коцентрация ≤0.003мм; вариация толщины ≤0.005мм; ошибка несферического профиля ≤0.5мкм | Оптическая КММ + тестер центрирования линз | Все размеры в пределах допуска; отсутствие астигматизма, вызванного эксцентриситетом | Команда по контролю качества | Размер выборки: 20 линзы на партию, 0 допуск для выхода за пределы нормы | |
| 5.4 Тест оптических характеристик линз | Пропускание света ≥90%; без следов течения/подгорания (визуальный осмотр под увеличением 20×); размер дефектов поверхности ≤0.01мм | Спектрофотометр + оптический микроскоп | Пропускание ≥91%; отсутствие видимых дефектов; количество царапин на поверхности ≤0 на линзу | Команда оптической лаборатории | Тестирование в темной комнате для исключения влияния внешнего света | |
| 5.5 Тест прочности формы (ускоренный) | 10,000 циклы инъекции; износ поверхности полости ≤0,001 мм; адгезия покрытия остаётся ≥45 Н | АФМ (пост-тестовый осмотр поверхности) + тест на адгезию | износ в пределах нормы; без отслоений покрытия; качество линзы стабильное (уровень дефектов ≤0,5%) | Команда по испытанию надёжности | Техническое обслуживание (ультразвуковая очистка) после 5,000 циклы для удаления остатков |
Нужен план качества для прецизионной оптической формы? Обсудите ваши требования к качеству оптических форм с нашей инженерной командой.
Оптические формы Оптическая форма
ОТПРАВИТЬ ЗАПРОС
To share a drawing or 3D model, email your files to sales@gptmold.com. This form accepts text only.