

- Optische Formen
- Autoinspektionsvorrichtungen
- Zweischuss-Spritzgussformen
- Schnelles Formprototyping
- Hochpräzisions-Elektronikformen
- Insert-Spritzguss
- Schraubbare Formen
- Oberflächenbehandlungsverkleidung
- Präzisionskomponentenwerkzeuge
- Optische Formeinsätze
- Automobilformen
- 3D-Druck
- Beleuchtung & Optik
- CNC-Bearbeitungsservice
- Elektronikform
- MIM PM Pulvermetallurgie
- Automobilbeleuchtung
- Oberflächenbehandlung
- Medizinische Komponenten
- Galvanisierung & Galvanisierte Formen
- Verbraucherelektronik
- Klar & Transparente Formen
- Branchen
- Werkzeugexpertise
- SMC BMC Form
- Überguss
- Druckgussform
- Ingenieurwesen&Dienstleistungen
- Gasassistenzspritzguss
- Resources
- Flüssiger Silikonkautschuk (LSR) Formen
- Kunststoffspritzguss
Häufige Fehler bei komplexen Spritzgießformen mit Mikrostrukturen & Deren Vermeidung
■ Eigenentwickelte Werkzeugauslegung (wir haben mehr als 17 reichhaltige Erfahrung als Formdesigner)
■ Hochpräzises Drahterodieren (EDM)
■ Spiegelpolitur EDM
■ Formflussanalyse (vor der Formgestaltung, sollten wir eine Formflussanalyse durchführen, um potenzielle Probleme bei der Massenproduktion zu vermeiden, optimieren Sie die Formgestaltung, um die Herstellung von Spritzgussformen zu verbessern.
- Beschreibung
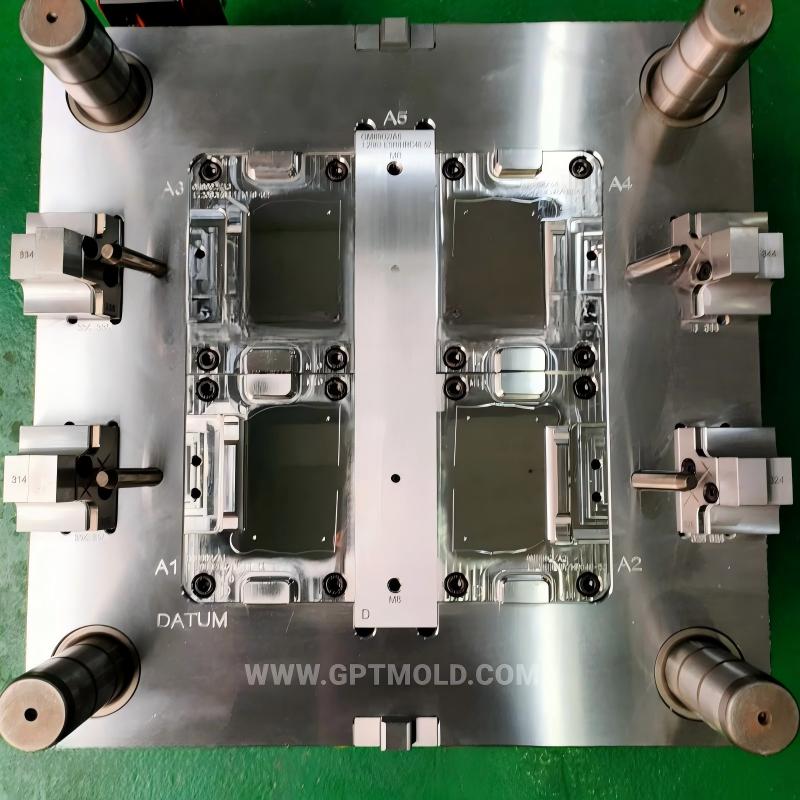 Spritzgussformen mit Mikrostrukturen (z. B., 0.1–0,5 mm Pins, Schlitze, oder Texturen für Luft- und Raumfahrtverbinder, Medizinische Geräte, oder Mikroelektronikkomponenten) stehen vor besonderen Qualitätsherausforderungen aufgrund von ultrapräzisen Anforderungen und empfindlichen Mikrokomponenten. Im Folgenden sind die häufigsten Mängel, deren Ursachen, and targeted solutions tailored to micro-structured mo
lds:
- Micro-Structure Dimensional Deviation or Damage
Erscheinungsbild
Micro-pin holes (0.2–0.3mm diameter) in aerospace connector molds expand by >0.005mm after a small number of cycles, failing tolerance standards;
Micro-slots (Breite <0.15mm) on sensor housing molds deform or break, resulting in non-functional finished parts;
Micro-texture patterns (z. B., optische Gitter) on lens molds lose definition or have uneven depth.
Ursachen
Tooling Material Limitations: Low wear resistance of cavity/core materials (z. B., untreated S136 steel) causes micro-structure abrasion; tungsten steel inserts for micro-pins have internal cracks from improper heat treatment.
Machining Errors: Micro-EDM electrode wear during processing leads to pin hole diameter drift; 5-axis CNC tool runout (≥0.002mm) damages micro-slot edges.
Thermal Expansion Imbalance: Schlechtes Kühldesign führt zu lokaler Überhitzung der Mikrokomponenten, . was zu thermischer Verformung der Mikrostrukturen führt.
Auswurfkraft-Fehlausrichtung: Übermäßige oder ungleichmäßige Ausstoßkraft biegt empfindliche Mikro-Pins oder reißt Mikro-Texturen.
Vorbeugung & Lösungen
Auswahl hochleistungsfähiger Materialien: Verwenden Sie Wolframkarbid-Einsätze für kritische Mikrostrukturen (Härte ≥60 HRC) und führen Sie Ultraschall-Prüfungen durch, um innere Materialdefekte zu beseitigen; für optische Formen, Verwenden Sie spiegelpolierten SUS420-Edelstahl mit Ra ≤0,01 μm Oberflächenrauheit.
Präzisionsbearbeitungskontrolle:
Ersetzen Sie Mikro-EDM-Elektroden alle 30–50 Mikrostruktur-Chargen, um verschleißbedingte Fehler zu vermeiden; Verwenden Sie In-Prozess-KMG (Koordinatenmessmaschine, Genauigkeit ±0,001 mm) um Abmessungen nach der Bearbeitung zu prüfen.
Verwenden Sie hochpräzise 5-Achsen-CNC mit Werkzeug-Runout <0.001mm für die Mikro-Nutbearbeitung, und wenden Sie kryogene Kühlung während des Schneidens an, um Werkzeugverschleiß zu reduzieren.
Gezieltes Kühldesign: Integrieren Sie mikro-konforme Kühlkanäle (3D-gedruckt oder lasergebohrt) um Mikrostrukturen herum, um Temperaturschwankungen ≤±3 °C zu kontrollieren und thermische Verformung zu minimieren.
Weiches Auswurfsystem: Servo-gesteuerte Mikro-Auswurfstifte (Durchmesser ≤0,15 mm) mit verstellbarer Kraft, und Vakuumadsorptions-Hilfsauswurf für mikrostrukturierte Oberflächen zur Vermeidung mechanischer Schäden.
- Mikrolüftungsverstopfung & Gasfangfehler
Erscheinungsbild
Mikrolüftungsschlitze (Breite 0,05–0,1 mm) bei Mikrokomponentenformen werden mit Kunststoffrückständen verstopft, verursacht Gasfallen (Brandspuren) oder kurze Schüsse in Mikrohöhlen;
Eingeschlossenes Gas in blinden Mikrolöchern führt zu internen Hohlräumen in fertigen Teilen (z. B., medizinische Mikroventilkomponenten).
Ursachen
Lüftungskonstruktionsfehler: Lüftungstiefe überschreitet materialspezifische Grenzen (z. B., >0.03mm bei hochviskosen PC-Materialien), führt zu Kunststoffblitzen und anschließender Verstopfung.
unzureichende Reinigung: Mikro-Entlüftungen sind schwer für die Routinewartung zugänglich, was zur Ansammlung von abgebauten Plastikpartikeln führt.
Probleme mit der Schmelzviskosität: Hohe Schmelzviskosität (z. B., glasgefülltes LCP für Mikroelektronik) erhöht das Risiko des Gaseinschlusses in engen Mikrohohlräumen.
Vorbeugung & Lösungen
Präzise Entlüftungsdesigns:
Die Entlüftungsabmessungen an die Eigenschaften des Rohmaterials anpassen (z. B., 0.02–0,03 mm Tiefe für LCP, 0.04–0,05 mm für PP) und sicherstellen, dass die Entlüftungsbreite 5–10× der Tiefe beträgt, um Gasausstoß und Gratrückhaltung auszugleichen.
Entlüftungseinsätze für Mikrostruktur-Bereiche hinzufügen, ermöglicht einfachen Austausch, wenn Entlüftungen blockiert sind (anstatt die gesamte Kavität nachzuarbeiten).
Regelmäßige Reinigungsprotokolle:
Planen Sie eine Ultraschallreinigung der Entlüftungseinsätze alle 5.000–10.000 Zyklen mit speziellen Formenreinigungsmitteln; für schwer zugängliche Mikro-Entlüftungen, Hochdruckluft verwenden (0.3–0,5 MPa) mit Trockeneis-Strahlen, um Rückstände zu entfernen, ohne Mikrostrukturen zu beschädigen.
Prozessoptimierung:
Schmelztemperatur um 5–10°C reduzieren (innerhalb der Materialgrenzen) um Viskosität und Gasbildung zu verringern; vakuumunterstütztes Spritzgießen verwenden, um eingeschlossenes Gas aus Mikrokavitäten zu entfernen.
- Mikrostrukturhaftung & Klebe-Defekte
Erscheinungsbild
Kunststoff haftet während des Auswerfens an Mikronadel-Kernen oder Mikrostruktur-Oberflächen, was zu Mikrostrukturverformungen führt (z. B., 0,2 mm gebogene Nadeln in Steckverbinderformen) oder Teile reißen;
Medizinische Mikrospritzenkolbenformen mit Mikrorrippen haben häufiges Teilhaften, erhöht die Zykluszeit und die Fehlerrate.
Ursachen
Oberflächenfinish-Probleme: Unzureichendes Polieren der Mikrostruktur-Oberflächen (Ra >0.05μm) erhöht die Reibung zwischen Kunststoff und Formstahl;
Kühlungseffizienz: Langsames Abkühlen von Mikrozonen (z. B., dünne Mikrorrippen) hinterlässt Kunststoff im halbflüssigen Zustand, verstärkt die Haftung;
Materialkompatibilität: Unverträgliche Formoberfläche und Kunststoffmaterial (z. B., unbeschichteter Stahl mit hochhaftendem POM für Mikrozahnräder).
Vorbeugung & Lösungen
Ultra-glatte Oberflächenbehandlung:
Mikrostruktur-Oberflächen mit Diamantpasten auf Ra ≤0,02 μm polieren; DLC auftragen (diamantähnlicher Kohlenstoff) oder TiN-Beschichtungen (Dicke 2–5 μm) um Reibung zu reduzieren und Freigabeeigenschaften zu verbessern (Haftfestigkeit der Beschichtung ≥50 N durch Pull-Off-Tests).
Verbessertes Mikrokühlen:
Verwenden Sie poröse, gesinterte Kupfereinlagen in Mikrostruktur-Kernen für konformes Kühlen, Reduzierung der Kühlzeit von Mikrobereichen um 20–30 % und Sicherstellung gleichmäßiger Erstarrung.
Trennmittel & Prozessanpassungen:
Auftragen von lebensmittel-/medizinisch zugelassenen Trockenschicht-Trennmitteln (für medizinische Formen) auf Mikro-Oberflächen; Erhöhung der Formkühlzeit um 5–10 % (ohne die Gesamtdurchlaufzeit durch paralleles Kühlen der Nicht-Mikrobereiche zu verlängern) um eine vollständige Kunststoffverfestigung zu gewährleisten.
- Mehrkavitäten-Mikrostruktur-Konsistenzdefekte
Erscheinungsbild
In 32/64-Kavitäten-Mikro-Sensormaterialformen, produzieren einige Kavitäten Mikrostrukturen mit unterschiedlichen Tiefen >0.008mm, was zu inkonsistenter Leistung der fertigen Bauteile führt;
Medizinische Mikro-Lanzettenformen haben unterschiedliche Schärfe über die Kavitäten hinweg aufgrund von Abweichungen in den Mikro-Klingen-Abmessungen.
Ursachen
Läuferungleichgewicht: Ungleiche Läuferlängen oder Temperaturabweichungen an Heißkanaldüsen (≥±5°C) verursacht inkonsistentes Füllen der Schmelze in Mikro-Kavitäten;
Kavitätenbearbeitungsschwankungen: Fehler bei der Serienbearbeitung von Mehrkavitäten-Mikrostrukturen überschreiten die Toleranzgrenzen;
Druckverteilungsungleichgewicht: Nicht gleichmäßiger Einspritzdruck über die Kavitäten hinweg führt zu Überfüllung einiger Mikrostrukturen und Unterfüllung anderer.
Vorbeugung & Lösungen
Ausgeglichener Läufer & Heißkanal-Design:
Verwendung symmetrischer Läufer gleicher Länge (Ausgleichsfehler <2%) and multi-zone temperature-controlled hot-runner systems (Düsentemperaturabweichung ≤±3°C); Führen Sie eine CAE-Moldflow-Simulation für das Befüllen von Mikrokavitäten durch, um die Balance vor der Werkzeugherstellung zu überprüfen.
Chargenbearbeitung Qualitätskontrolle:
Implementierung der statistischen Prozesskontrolle (SPC) für Mehrfachkavitätenbearbeitung, mit 100% Inspektion von Mikrostrukturen mittels optischer Messinstrumente (Genauigkeit ±0,002 mm); Ausschuss von Kavitäten mit Maßabweichung >0.005mm.
Dynamische Drucküberwachung:
Installieren Sie Drucksensoren in Mikrokavitäten an Schlüsselstellen, um den Füllungsdruck in Echtzeit zu überwachen, und passen Sie Spritzgeschwindigkeit/-druck für einzelne Kavitäten an (über servogesteuerte Schieber) um eine gleichmäßige Packung der Mikrostrukturen sicherzustellen.
Ich kann Ihnen helfen, eine maßgeschneiderte Qualitätsprüfliste für mikrostrukturierte Werkzeuge zu erstellen, die wichtige Messpunkte und Akzeptanzkriterien für Ihr spezifisches Produkt angibt. Würden Sie das benötigen?
Resources optimieren Sie die Formgestaltung, um die Herstellung von Spritzgussformen zu verbessern., Häufige Fehler bei komplexen Spritzgießformen
ANFRAGE SENDEN
Um eine Zeichnung oder ein 3D-Modell zu teilen, senden Sie Ihre Dateien per E-Mail an sales@gptmold.com. Dieses Formular akzeptiert nur Text.