

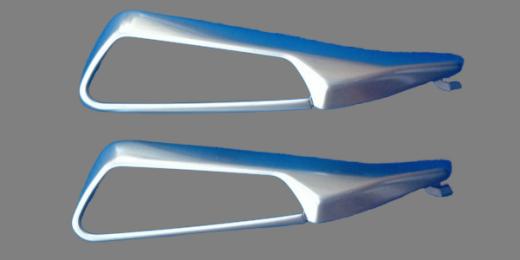
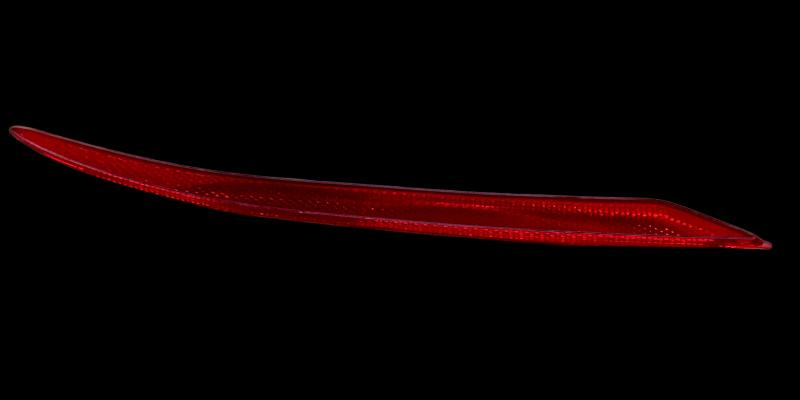
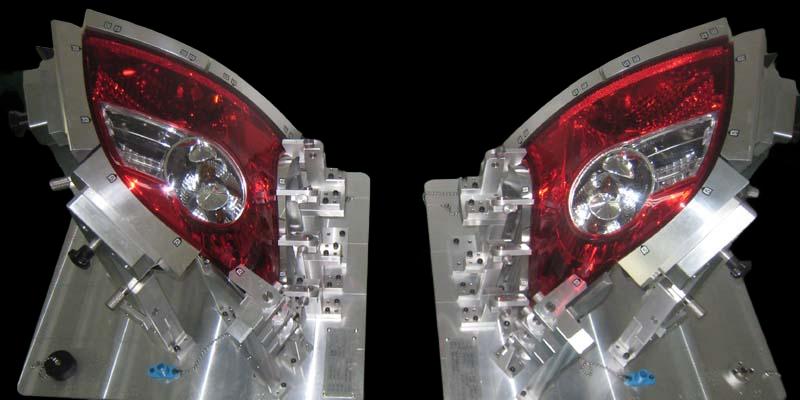
This technical study reviews archived simulation slides identified as left- and right-hand vertical-fin components. It uses the recorded analysis conditions to discuss filling and venting checkpoints; proposed checks below are not reported production actions.
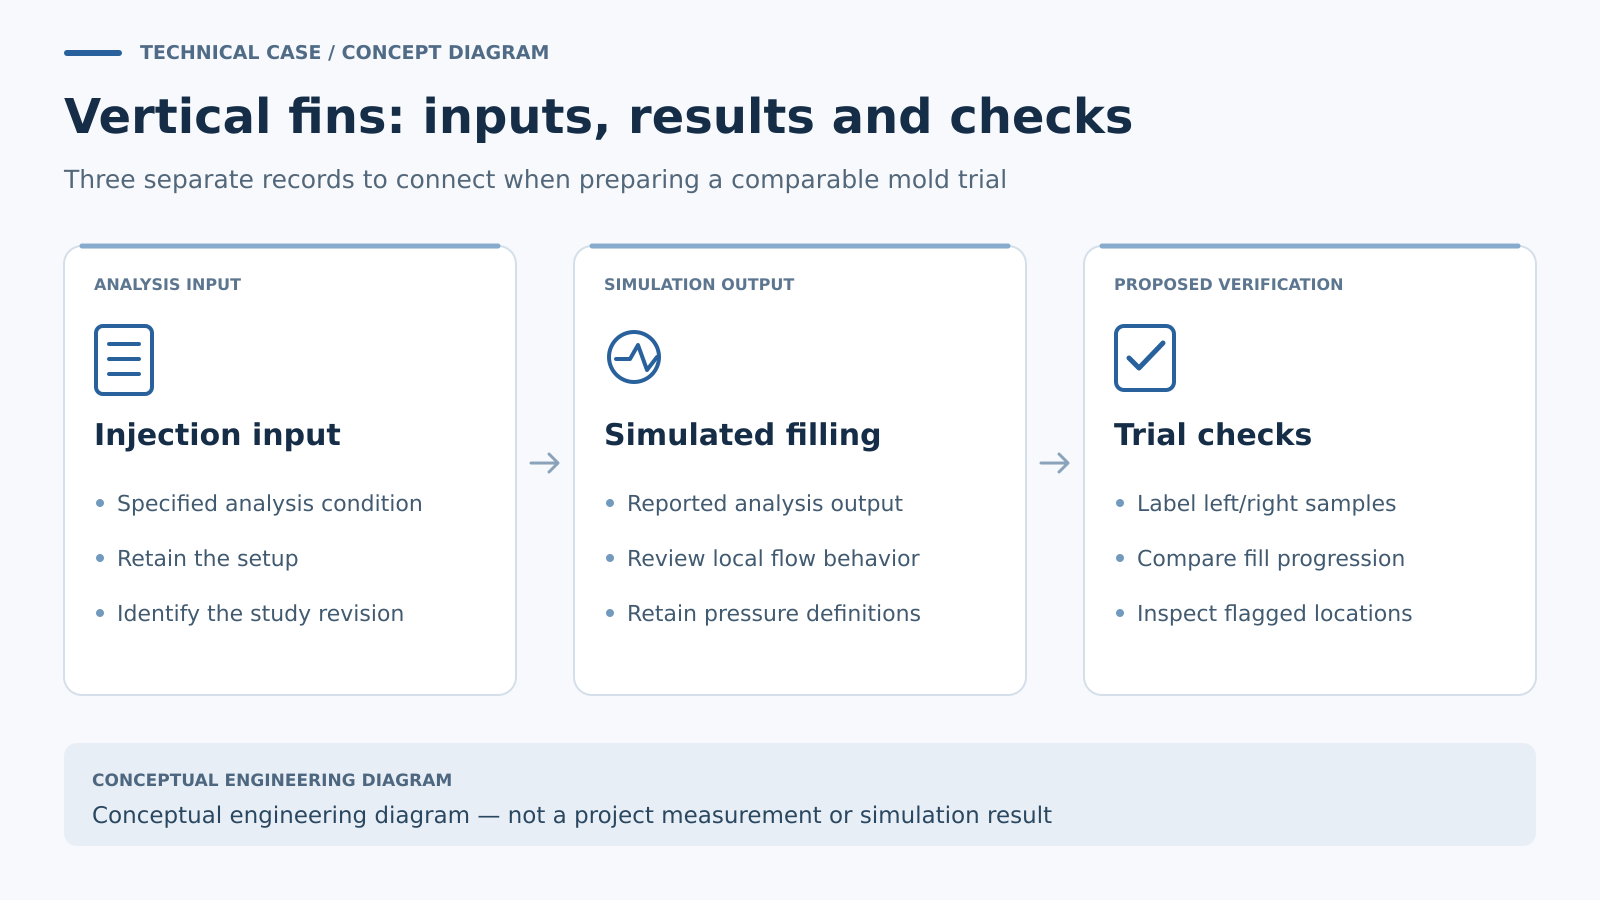
Separate the requested input from the reported fill
The archived study lists a mold-temperature input of 50°C, a melt-temperature input of 230°C and an injection-time input of 0.75 seconds. The reported simulation fill is approximately 0.77 seconds, with a pressure figure of 38.6 MPa. The slides also recommend attention to venting.
Keeping input and result separate matters. Their small numerical difference is an analysis observation, not a measured molding tolerance or proof of a repeatable production cycle. A reviewer would need the full setup and result definitions before explaining why the two times differ.
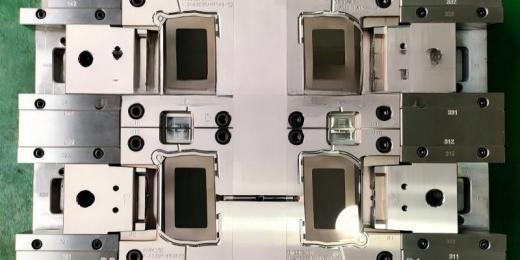
The component names identify the subject as vertical fins. Detailed conclusions about wall thickness, gate position or cavity arrangement still require the actual geometry and mold layout. None of those features should be reconstructed from a filename alone.
Look for local behavior within the short fill event
A short overall fill time can still contain regions that advance differently. For a fin-type component, the useful review is to follow the flow front through the actual geometry and identify where progression slows, where regions finish and where air may become enclosed.
Wenn die Zeichnung dünne Abschnitte enthält, die mit dickeren Strömungspfaden verbunden sind, Zögern verdient besondere Aufmerksamkeit. Autodesk beschreibt, wie der Fluss einen weniger widerstandsfähigen dicken Abschnitt bevorzugen kann, während er in einem dünneren Bereich verlangsamt wird; Längeres Zögern kann es ermöglichen, dass dieser Bereich einfriert, bevor die Füllung abgeschlossen ist. Dies ist ein allgemeiner Mechanismus zur Untersuchung, kein als Fehler festgestelltes Problem für diese archivierten Teile. Technischer Hinweis: Autodesk-Zögerleitfaden.
Eine geeignete Überprüfung würde den Füllverlauf mit verfügbaren Temperaturergebnissen vergleichen. Wenn eine vorgeschlagene Anguss- oder Prozessänderung bewertet wird, sollte sie einen identifizierten Bereich berücksichtigen und einen klaren Vergleich mit der ursprünglichen Studie ermöglichen.
Übersetzen Sie die Entlüftungsnotiz in zugängliche Werkzeugfunktionen
Die archivierte Entlüftungsempfehlung sollte eine Überprüfung der vorhergesagten Endfüll- und Konvergenzbereiche veranlassen. Die nächste Frage ist, ob das tatsächliche Werkzeugdesign an diesen Stellen einen nutzbaren Luftaustrittspfad bietet.
Für ein vergleichbares Projekt, sollte ein Entlüftungsvorschlag sowohl die Position auf der Kavitätsseite als auch den Weg darüber hinaus identifizieren. Es sollte auch den Zugang für Inspektion und Wartung berücksichtigen. Eine Entlüftung, die auf einem Simulationsbild lokalisiert werden kann, benötigt dennoch ein praktisches Werkzeugdesign-Detail, mit Dimensionen, die für das Harz und die Spritzbedingungen vereinbart sind.
Die Druckangabe gehört in dieselbe Überprüfung, mit Beibehaltung der Ergebnisdefinition. Sie sollte nicht als Nachweis dafür behandelt werden, dass jeder lokale Bereich ausreichend gefüllt wird, noch als vorgeschriebene Druckeinstellung für eine zukünftige Maschine.
Planen Sie einen Versuch, der die Vorhersage testen kann
Ein gezielter Versuch könnte klar gekennzeichnete Mustersätze verwenden, um den beobachteten Füllverlauf mit der ausgewählten Simulationsüberarbeitung zu vergleichen. Wo sicher und angemessen, Eine geplante Kurzfüllsequenz kann helfen, die Reihenfolge zu erkennen, in der sich Bereiche entwickeln. Das Team sollte diese Reihenfolge und ihre Aufzeichnungsmethode vor dem Versuch festlegen.
Für die linken- und rechten Komponenten, sollte die Identifikation sowohl in den Mustern als auch in den Aufzeichnungen sichtbar bleiben. Die Inspektion kann sich dann auf zeichnungsdefinierte Merkmale und die während der Analyse gekennzeichneten Positionen konzentrieren, einschließlich unvollständiger Füllung, sichtbarer Fließspuren oder anderer spezifizierter Oberflächenbedingungen.
Das nützliche Ergebnis ist ein nachvollziehbarer Vergleich: eine modellierte Beobachtung, eine Versuchsbbedingung und eine tatsächliche Musterbeobachtung. Jegliche Anpassung der Entlüftungen, gate design or processing would then have a defined reason and a verification step.
Prepare a fin-component mold review
Provide the current part models, resin specification, required appearance, functional features and intended molding arrangement. Include existing analysis files when available. Kontaktieren Sie GPTMOLD Um den Umfang zu besprechen, supported by the DFM review overview.