

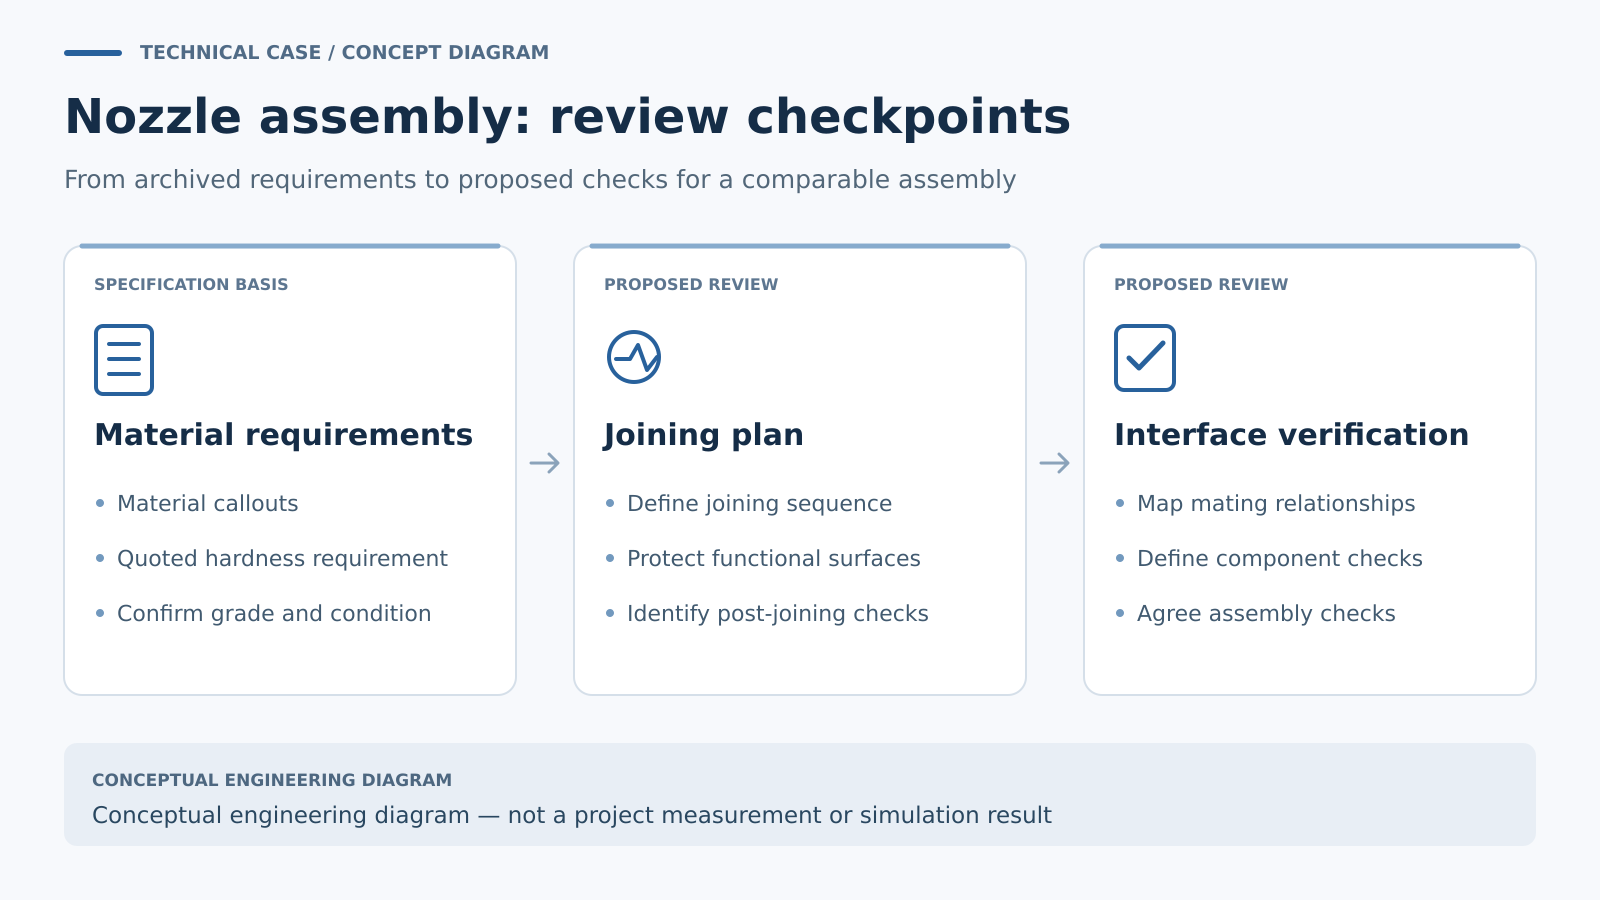
Lire l'ensemble comme une spécification connectée
Le devis archivé décrit un corps de buse et une bague, une pointe de buse en 420SS, un composant d'alignement 17-4PH et une rondelle TORLON. Il spécifie une exigence de dureté du corps et de la bague de 28 à 32 HRC et indique qu'un déviateur doit être soudé dans le corps de la buse.
Cette combinaison fait de cela un cas utile de révision de spécifications. Plusieurs matériaux et une opération d'assemblage prévue se rencontrent au sein d'un assemblage. La tâche d'ingénierie est donc plus large que l'usinage de chaque pièce à une taille nominale: le dessin, la nomenclature et la séquence du processus doivent décrire comment les pièces sont censées fonctionner ensemble.
La valeur de dureté est une exigence de devis. La formulation concernant le soudage enregistre une opération prévue. Aucun ne doit être présenté comme un résultat de dureté mesuré ou comme une preuve que l'opération d'assemblage a été réalisée.
Confirmez l'identité du matériau avant de choisir une voie
Un calendrier de matériaux prêt pour la production doit connecter chaque composant à une qualité convenue, la norme de matériau applicable et l'état fourni. Pour le corps et la douille, la formulation de la cote archivées devrait être confirmée par rapport au dessin approuvé et à la documentation sur le matériau avant qu'un bon de commande moderne ne la réutilise.
Cela importe lorsque les devis, dessins et certificats de fournisseur utilisent des conventions de dénomination différentes. L'acheteur et le fabricant devraient résoudre toute divergence avant de supposer que deux étiquettes décrivent un matériau interchangeable. La même discipline s'applique à la rondelle TORLON: la description de marque de l'archive devrait être développée dans la cote et l'état requis pour une nouvelle commande.
La décision suivante est de savoir comment la dureté spécifiée s'intègre dans le processus. La demande de prix devrait indiquer quels composants nécessitent une vérification de la dureté, quand elle est contrôlée et quelles preuves l'accompagnent. Une plage HRC citée seule ne définit pas le traitement du matériau ni la méthode d'inspection finale.
Vérifier le corps assemblé avant les dimensions finales
La soudure prévue entre le diverter et le corps crée un point de contrôle naturel du processus. Avant la fabrication, la revue technique devrait identifier le plan de joint, la procédure de soudage approuvée, l'accès pour l'opération et les surfaces qui doivent être protégées.
Elle devrait également décider quelles dimensions sont établies avant l'assemblage et lesquelles nécessitent une vérification après. Si le procédé de soudage peut affecter un alésage fonctionnel, une surface d'appui ou une relation de positionnement, le parcours devrait inclure un contrôle approprié après l'opération. Tout dépassement de finition doit figurer dans le plan de procédé convenu plutôt que d'être improvisé lors de l'assemblage.
Un examen similaire devrait porter sur la manière dont le passage interne est inspecté et nettoyé, et quelles observations doivent être enregistrées. Ce sont des questions de planification proposées pour ce type d'assemblage; Le devis n'établit pas qu'une méthode de soudage particulière, un processus de nettoyage ou une inspection ait été utilisé.
Rendre les vérifications d'interface visibles dans le dossier de plans
Pour un ensemble de buse comparable, une carte d'interface peut identifier l'ajustement corps-manchette, l'emplacement de l'embout, la relation d'alignement et l'empilement des rondelles. Chacun devrait se référer au dessin réel de l'assemblage plutôt qu'à une fonction présumée basée uniquement sur le nom du composant.
Les dimensions individuelles et l'ajustement assemblé devraient avoir des exigences d'inspection clairement séparées. Lorsque l'application nécessite un test fonctionnel, son milieu, sa température, sa pression, la durée et les critères de réussite doivent être convenus pour ce projet. Ils ne peuvent pas être déduits de la liste des composants.
La leçon utile est que le choix des matériaux, la séquence d’assemblage et la vérification des interfaces appartiennent à une seule revue. Les garder liés rend la cotation plus facile à évaluer et le périmètre de fabrication plus facile à contrôler.
Préparer une RFQ d’assemblage
Envoyer les dessins d’assemblage et des composants, grades de matériaux confirmés, dureté requise, exigences de jonction et périmètre d’inspection. Identifier si vous avez besoin de composants individuels ou d’un assemblage vérifié. Contact GPTMOLD avec le package, et utiliser la vue d’ensemble de la revue DFM pour organiser les questions techniques ouvertes.