

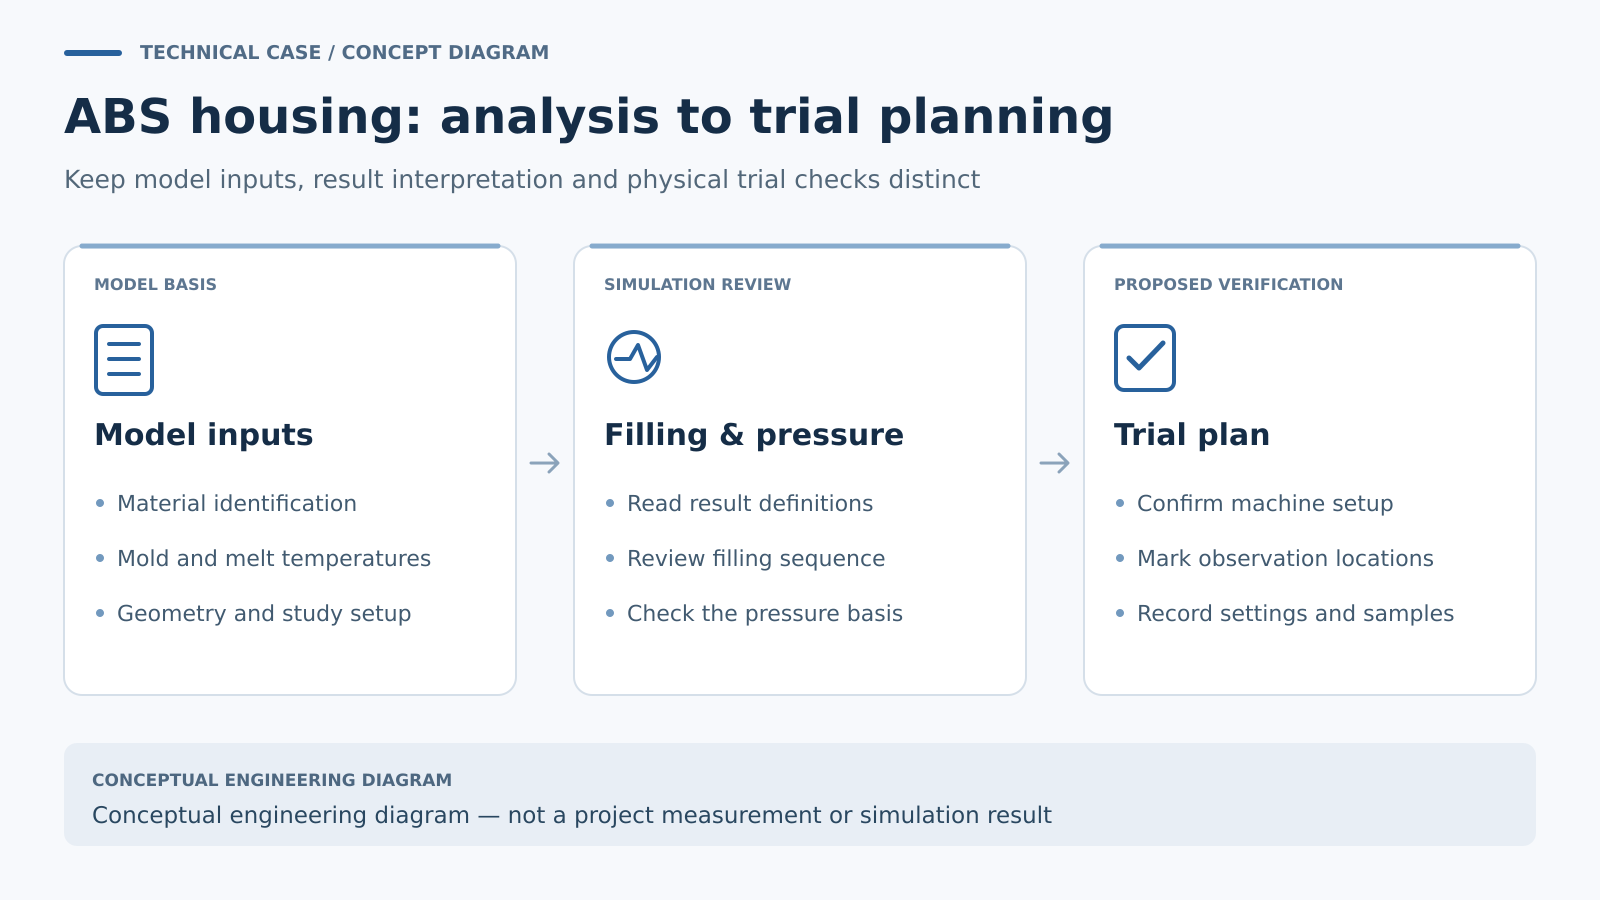
Lire les conditions en même temps que les résultats
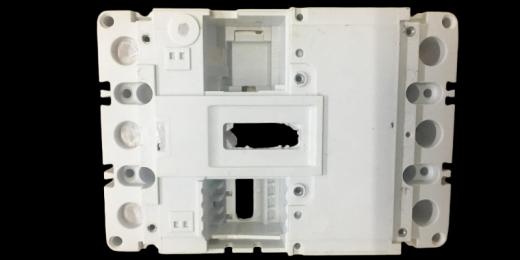
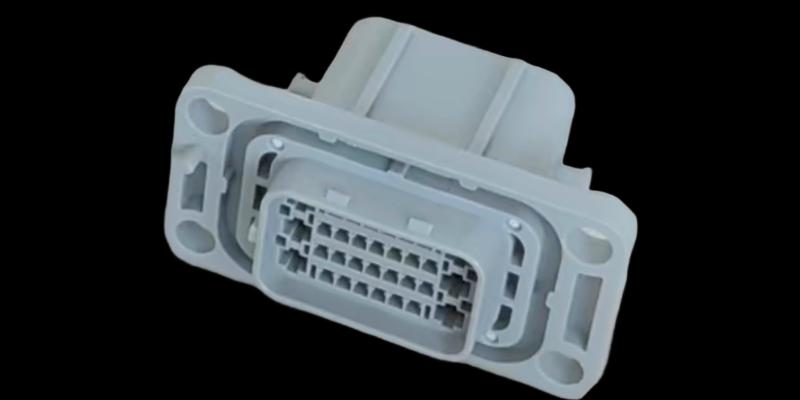
L'étude archivées des boîtiers identifie l'ABS PA-765A avec une température d'entrée du moule de 50°C et une température de fusion d'entrée de 250°C. Elle rapporte un temps de remplissage simulé de 2.05 secondes et une valeur de pression de 76 MPa. Le rapport recommande également de prêter attention à la ventilation au niveau des lignes de soudure ou des zones de bord.
Ces valeurs sont utiles si elles restent attachées à leurs définitions de modèle et de résultat. Le temps de remplissage décrit l'étape de remplissage représentée dans l'analyse. Il ne peut pas être utilisé comme une promesse de temps de cycle complète. De même, un nombre de pression doit être lu avec l'étiquette de son tracé, emplacement, phase d'analyse et chemin d'écoulement modélisé avant qu'il ne soit comparé à une spécification de machine.
Examiner le motif de remplissage avant de classer la pression
Pour ce boîtier, la prochaine question d'ingénierie serait de savoir si les zones modélisées se remplissent dans une séquence contrôlée. Un résumé des résultats seul ne peut pas montrer si un chemin d'écoulement avance tandis qu'un autre hésite, ou si une petite zone se remplit tard.
L'examen doit suivre l'animation de remplissage et identifier toute région nécessitant une attention particulière. Ces observations peuvent ensuite être comparées avec la distribution de pression et, là où disponible, la courbe pression-temps. Autodesk note que des changements marqués dans la pente de la pression au point d'injection peuvent être associés à un déséquilibre de remplissage et recommande de vérifier les résultats de remplissage correspondants. Référence technique: pression au point d'injection.
Une révision proposée de la porte ou du canal d'alimentation doit donc avoir un objectif précis, comme modifier la séquence dans une région particulière. La comparaison doit maintenir les autres paramètres constants lorsque cela est pratique, afin que l'effet de ce changement proposé puisse être compris.
Mettre la valeur de pression sur la bonne base
Avant d'utiliser la valeur indiquée 76 MPa pour la planification de la machine, confirmer si le résultat sous-jacent comprend seulement la pièce ou la géométrie supplémentaire du système d'alimentation, et si cela représente la fin du remplissage, le basculement ou une autre sortie définie. Le chiffre principal des archives ne doit pas se voir attribuer une signification plus spécifique que celle établie par son graphique de soutien.
La comparaison côté machine nécessite également une base de pression cohérente. La pression d'injection plastique et la pression hydraulique sont liées par le rapport d'intensification de la machine; La même valeur numérique sur deux affichages définis différemment n'est pas nécessairement équivalente. Référence technique: Définition de la pression d'injection par Autodesk.
Une revue pratique prendrait également en compte la configuration de vis sélectionnée, Le débit disponible et la limite de pression applicable à la configuration proposée. L'objectif est de définir une fenêtre d'essai crédible, avec des données machine soutenant la comparaison.
Conserver la question de la ventilation dans le plan d'essai
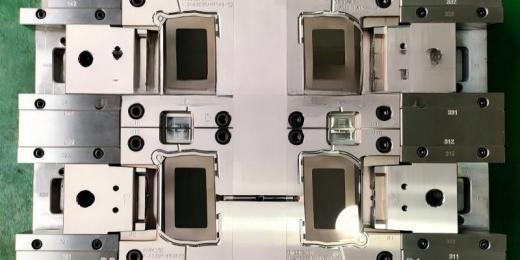
La recommandation de ventilation du rapport doit rester un point de contrôle spécifique à l'emplacement. Examinez les zones de bord ou de ligne de soudure identifiées par rapport à la conception du moule, puis décidez quelles observations l'essai doit capturer.
Un enregistrement contrôlé du premier essai pourrait associer la progression de remplissage, l'état de surface visible et le comportement mesuré du tirage avec chaque ensemble de paramètres. Si un problème apparaît, l'équipe peut le comparer avec l'emplacement prévu et évaluer un ajustement ciblé. La géométrie des évents ou des modifications du traitement nécessiterait leurs propres contrôles enregistrés plutôt que de supposer que la recommandation de simulation a déjà été mise en œuvre.
La leçon de cette étude de boîtier est d'utiliser un résultat numérique comme point de départ d'une chaîne de décision: conditions du modèle, schéma de remplissage, définition de la pression, comparaison de machine et question observable d'essai.
Préparez une enquête sur l'outillage du boîtier
Envoyez le modèle actuel, spécification de la résine, priorités cosmétiques et dimensionnelles, et détails de la machine prévue. Inclure tout rapport de simulation existant avec sa révision d'étude. Contact GPTMOLD pour discuter d'une revue de flux de moulage.