

- Expertise en Outillage
- Moule SMC BMC
- Overmolding
- Moule de moulage sous pression
- Ingénierie&Services
- Gas Assist Injection Mold
- Ressources
- Caoutchouc de silicone liquide (LSR) Moules
- Moules optiques
- Gabarits d'inspection automobile
- Moules à injection bi-composants
- Prototypage rapide de moules
- Moules Électroniques de Haute Précision
- Moulage par insert
- Moules à vis démontables
- Finition de Traitement de Surface
- Outillage de composants de précision
- Inserts de moule optiques
- Moules automobiles
- 3Impression 3D
- Éclairage & Optique
- Service d'usinage CNC
- Electronics Mold
- Métallurgie des poudres MIM PM
- Éclairage automobile
- Traitement de surface
- Composants médicaux
- Placage & Moules pour électrodéposition
- Électronique grand public
- Clair & Moules transparents
- Industries
- Moule d'injection plastique
Exemples de conceptions de moules d'injection complexes
Demande- Description
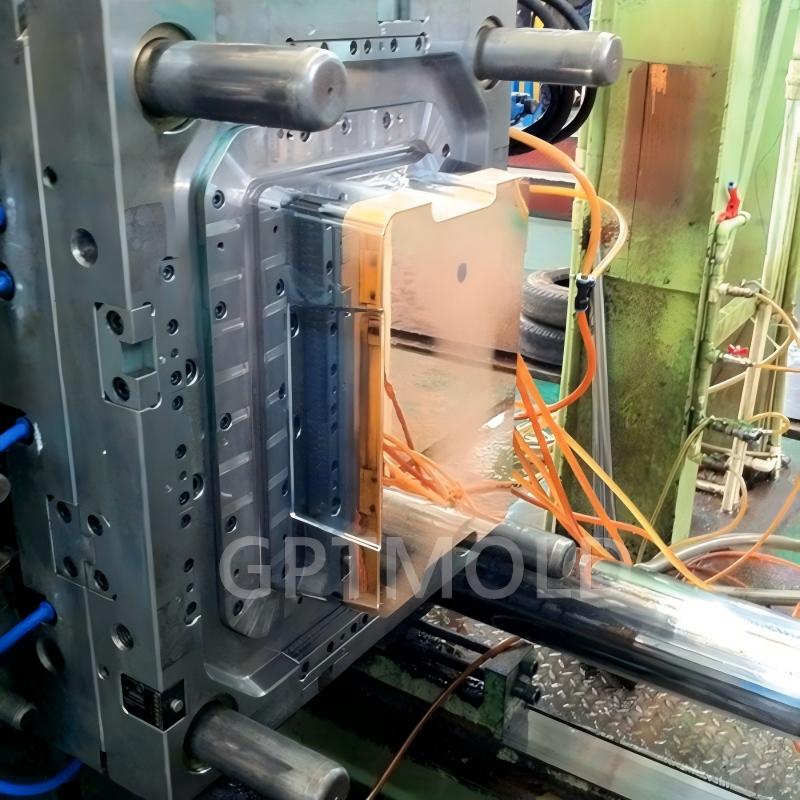 Exemples de conceptions de moules d'injection complexes
Complex injection mold designs are typically characterized by intricate structures, exigences de haute précision, mécanismes multifonctionnels, ou adaptation à des matériaux spéciaux. Ci-dessous, des cas typiques provenant des principales industries du secteur de la fabrication de moules en Chine, ainsi que leurs principaux défis de conception et implications sur les coûts:
1. Automotive Engine Intake Manifold Mold
Design Features & Complexity
- Structural Intricacy: The intake manifold has a curved, hollow internal channel with multiple branching runners, requiring the mold to integrate multi-directional hydraulic sliders(3–5 groups of sliders) et collapsible core mechanisms to form the internal cavity. The sliders must move synchronously with a tolerance of ±0.02mm to avoid interference during mold opening/closing.
- Matériau & Temperature Control: For high-temperature resistant nylon+glass fiber materials, the mold is equipped with a multi-zone hot-runner system(6–8 hot nozzles) and a customized cooling circuit (spiral cooling channels in the core) pour assurer un remplissage uniforme du plastique et éviter le gauchissement.
- Exigences de précision: Les surfaces d'ajustement du collecteur ont une exigence de rugosité de Ra 0,4 μm, nécessitant l'EDM et l'usinage CNC 5 axes pour les cavités et noyaux du moule.
Impact sur le coût
- Le système à canal chaud seul ajoute 15 000 à 25 000 au coût du moule, et le mécanisme à glissière hydraulique multi-groupe augmente les coûts d'usinage et d'assemblage de 60 à 80 %. Le coût total de tels moules en Chine varie de 80 000 à 150 000 (Classe SPI 101 standard), ce qui est 3 à 5 fois celui des moules de pièces automobiles ordinaires.
2. Moule pour corps de seringue jetable médicale (Type multi-cavité haute précision)
Design Features & Complexity
- Nombre de cavités ultra-élevé & Précision: Les conceptions courantes adoptent 72 Ou 96 cavitéspour répondre aux besoins de la production de masse, avec la tolérance du diamètre intérieur de chaque cavité contrôlée à ±0,005 mm. Le moule nécessite un balanced cold-runner system with equal-length runners to ensure simultaneous filling of all cavities and consistent wall thickness of syringe barrels (variation ≤ 0,01 mm).
- Clean & Wear-Resistant Requirements: The mold cavity uses medical-grade S136 stainless steel and undergoes mirror polishing (Ra 0.1μm) and passivation treatment. It is equipped with a self-lubricating guide systemto avoid oil pollution (complying with ISO 13485 medical device standards).
- Automated Integration: The mold is integrated with an in-mold labeling (IML) mechanism and a robotic ejection system to realize one-step molding and product sorting, reducing post-processing steps.
Impact sur le coût
- The high-precision multi-cavity processing and medical-grade surface treatment increase the mold cost by 50–70% compared to ordinary multi-cavity molds. Le prix total d'un moule de seringue médicale à 96 cavités en Chine est de 60 000 à 100 000, avec certification stricte (par exemple,, FDA, CE) ajoutant 10 à 15 % supplémentaires au coût.
3. Moule de cadre de smartphone (3D courbé & Type de moulage par insert)
Design Features & Complexity
- 3Surface D courbée & Moulage par insert: Le cadre a un bord incurvé 3D et nécessite l'intégration des inserts métalliques dans le moule (acier inoxydable ou alliage d'aluminium). Le moule est équipé d'un mécanisme rotatif d'insertet d'un système d'adsorption sous vide pour fixer les inserts métalliques en place, empêchant leur déplacement pendant l'injection.
- Traitement de micro-structure: La surface du cadre comporte des fentes de micro-ventilation (largeur 0,1 mm, profondeur 0,08 mm) et des trous de positionnement des boutons, qui sont traités par micro-EDM et nécessitent un module de positionnement de précisionpour garantir la précision de l'alignement.
- Adaptation des matériaux: Pour les matériaux en alliage PC+ABS nécessitant un haut niveau de brillance, the mold cavity is treated with PVD diamond-like carbon (DLC) revêtement pour maintenir la brillance et la résistance à l'usure après 500,000+ Cycles d'injection.
Impact sur le coût
- L'insert rotatif et le système de vide ajoutent 8 000 à 15 000 au coût du moule, et l'usinage de la micro-structure augmente le temps de traitement de 2 à 3 fois. Le coût total d'un moule de cadre de smartphone à double cavité est de 40 000 à 70 000, ce qui est significativement plus élevé que celui des moules pour coques plastiques plates (habituellement 15 000 à 25 000).
4. Moule d'hélice de climatiseur domestique (Multi-lames & Conception à paroi fine)
Design Features & Complexity
- Paroi fine & Structure multi-lames: L'hélice possède 30 à 50 pales avec une épaisseur de paroi de seulement 0,8 à 1,0 mm et une hauteur de pale de 30 à 50 mm. Le moule utilise une structure de moule en plaques superposées(cavités à double couche) pour améliorer l'efficacité de production, et le noyau adopte un mécanisme coulissant de type séparable pour éviter la déformation de la lame lors de l'éjection.
- Exigences de balance dynamique: La cavité et le noyau du moule ont une tolérance de coaxialité de ±0,01 mm pour assurer la balance dynamique de l'impulseur (déséquilibre résiduel ≤1 g·cm). It is equipped with a système de surveillance de la pression en temps réelpour ajuster les paramètres d'injection en temps réel.
- Optimisation du refroidissement: Le noyau utilise un insert en cuivre fritté poreuxpour un refroidissement conforme, réduisant le temps de refroidissement de 30% et assurant une répartition uniforme de la température des pales.
Impact sur le coût
- Le moule empilé et le mécanisme de noyau rétractable augmentent le coût du moule de 40 à 60 %, et l'insert de refroidissement poreux ajoute 3 000 à 6 000. Le coût total de ces moules est de 30 000 à 60 000, et le processus de détection et de réglage de l'équilibre dynamique représente 15 à 20 % du coût total.
5. Moule de micro-connecteur aérospatial (Micro-moulage de haute précision)
Design Features & Complexity
- Traitement de micro-structure: Le connecteur a des trous de broche d'un diamètre de 0,2 mm et d'une profondeur de 2 mm, et la cavité du moule nécessite un usinage micro-EDM avec une précision de positionnement de ±0,002 mm. Le noyau utilise un insert en acier tungstènepour assurer la résistance à l'usure (durée de vie ≥1 million de cycles).
- Système d'éjection ultra-précis: Le moule est équipé d'un broche d'éjecteur flexible (diamètre 0,15 mm)et un mécanisme d'éjection entraîné par servo pour éviter la flexion ou la rupture des broches d'éjecteur lors de l'éjection des micro-composants.
- Conception de production propre: Le moule a une structure scellée avec un système de dépoussiérage intégré pour éviter la contamination particulaire, respectant les normes de propreté de niveau aérospatial (Classe 100 compatibilité salle blanche).
Impact sur le coût
- L'usinage micro et les inserts en acier tungstène augmentent le coût du moule de 100 à 150 % par rapport aux moules de précision ordinaires. The total price of such molds in China is 50,000–90,000, with precision testing (using a coordinate measuring machine with a detection accuracy of 0.001mm) accounting for nearly 20% of the cost.
Ressources Injection Mold Designs, Mold Tooling Cost
SEND INQUIRY
Pour partager un dessin ou un modèle 3D, envoyez vos fichiers à sales@gptmold.com. Ce formulaire n'accepte que du texte.